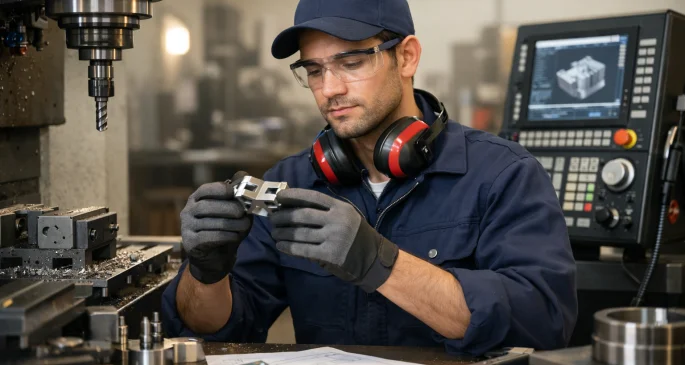
Metal işleme ve imalat atölyelerinde üretimin kalbinde, ölçü ve tekrarlanabilirlik isteyen işlerde CNC operatörü rolü öne çıkar. Peki CNC operatörü nasıl olunur? Yol haritası genellikle üç ayak üzerinde ilerler: temel teknik altyapı (ölçme, resim okuma, takım bilgisi), tezgâh başı pratik (kurulum, parça bağlama, ilk parça kontrolü) ve iş güvenliği-disiplin (tolerans, kayıt, izlenebilirlik). Bu yazıda, hangi eğitimlerin işe yaradığı, yeni başlayanların hangi konularda zorlandığı ve istihdam tarafında hangi beklentilerle karşılaşacağınız somut biçimde ele alınıyor.
Cnc Operatörü Ne İş Yapar?
CNC operatörü, CNC tezgâhında (torna, dik işleme merkezi, yatay işleme merkezi vb.) üretimin planlanan kalite ve hızda ilerlemesini sağlayan kişidir. Günlük iş, yalnızca “başlat-durdur” düzeyinde değildir; iyi bir operatör, sürecin her adımında ölçü ve güvenliği merkeze alır. İşverenlerin aradığı temel şey, tezgâhın güvenli çalışması, parçanın tolerans içinde çıkması ve takım/bağlama kaynaklı duruşların azaltılmasıdır.
Uygulamada görevler işletmeye göre değişse de genellikle şu başlıklarda toplanır:
- İş emri ve teknik resim üzerinden parça malzemesini, ölçüleri, toleransları, yüzey kalitesini ve adet bilgisini kontrol etmek.
- Parçayı doğru yöntemle bağlamak; mengene, ayna, pens, punta, fikstür gibi bağlama elemanlarını uygun seçmek.
- Takım ve kesici uçları belirlenen düzende hazırlamak; takım tutucu, uç tipi ve ölçü (takım boyu/çapı) kontrollerini yapmak.
- Tezgâhta referans alma: iş parçası sıfırı, takım sıfırı, prob kullanımı (varsa) ve ofsetlerin doğrulanması.
- Programı çağırmak ve üretime almak; ilk parça denemesinde düşük ilerleme/boşta deneme gibi güvenli yöntemlerle çalışmak.
- İlk parça kontrolü yapmak; ölçüm sonuçlarını kayıt altına almak ve gerekiyorsa takım telafisi (kompanzasyon) ile ayar yapmak.
- Seri üretimde takım aşınması, talaş tahliyesi, soğutma sıvısı, titreşim ve yüzey kalitesi gibi göstergeleri takip etmek.
- Gün sonu/iş bitimi temizliği, temel bakım rutinleri, arıza belirtisi olduğunda ilgili birimlere doğru bilgiyle bildirmek.
Çalışma ortamı çoğu zaman gürültü, yağ/sıvı, talaş ve kaldırma–taşıma risklerini barındırır. Bu nedenle iş güvenliği ve düzen, mesleğin ayrılmaz parçasıdır. Gözlük, kulaklık, uygun iş ayakkabısı, eldiven kullanımının zamanı (dönen parçaya yaklaşırken eldiven kullanmama gibi) ve acil durdurma prosedürleri net bilinmelidir. Operatörün performansı sadece hızla değil; güvenli ve tekrarlanabilir üretimle ölçülür.
“CNC tezgah operatörü” ifadesi sık geçer; pratikte operatörler çoğunlukla bir tezgâh tipinde uzmanlaşarak başlar. Örneğin CNC torna operatörü çap–boy, paso, punta, kanal, diş gibi işlemlerde; CNC freze operatörü ise yüzey işleme, kanal açma, delik operasyonları ve çok eksenli bağlama mantığında daha hızlı gelişir. Zamanla farklı tezgâhlara geçmek mümkündür; ancak temelde resim okuma ve ölçüm alışkanlığı ortak paydadır.
Cnc Operatörü Olmak İçin Gereken Şartlar
CNC operatörü olmak için tek bir “zorunlu” rota yoktur; ancak işe alımda tekrar eden bir beklenti seti vardır. İşletmeler, kısa sürede tezgâh başında güvenle üretime katkı verebilecek aday arar. Bu da eğitimden çok, doğru temellerin oturmasına bağlıdır.
Öne çıkan şartları üç grupta düşünebilirsiniz: teknik altyapı, kişisel disiplin ve üretim dili.
- Teknik resim okuma: Ölçülendirme, tolerans, yüzey işareti, delik çağrıları, genel notlar. Resmi “genel hatlarıyla” anlamak değil, tolerans ve referans mantığını doğru yorumlamak beklenir.
- Ölçüm becerisi: Kumpas, mikrometre, komparatör, mastar gibi ölçü aletlerini doğru seçmek ve doğru okumak. Ölçümde baskı kuvveti, ölçüm noktası ve sıcaklık gibi pratik ayrıntılar hatayı belirgin etkileyebilir.
- Malzeme ve talaş bilgisi: Çelik, alüminyum, pirinç, paslanmaz gibi malzemelerde kesme davranışı, çapak, ısınma ve yüzey kalitesi etkileri.
- Takım/kesici uç bilgisi: Uç geometrisi, kaplama, radyüs, takım tutucu seçimi, takım ömrü ve aşınma belirtileri. Operatör seviyesinde amaç, doğru takımı tanıyıp yanlış eşleşmeleri fark edebilmektir.
- Tezgâh terminolojisi: Eksenler, ofsetler, referans noktası, takım boyu, iş sıfırı, devir–ilerleme, soğutma. Bunları bilmek, hem ustabaşıyla hem kaliteyle aynı dili konuşmayı sağlar.
Kişisel tarafta ise işletmelerin özellikle baktığı birkaç nokta vardır. Birincisi, kontrol alışkanlığıdır: sıfırlar, bağlama, takım çağırma ve ilk parça ölçümü adımlarını atlamamak. İkincisi, sabır ve dikkat: toleranslı üretimde “az fark” çoğu zaman hurda demektir. Üçüncüsü, vardiya düzenine uyum ve ekip iletişimi: aynı parçayı devralan bir sonraki operatörün süreci bozmadan sürdürebilmesi için not ve kayıt kültürü önemlidir.
Eğitim tarafında en yaygın başlangıçlar şunlardır:
- Mesleki ve teknik lise (metal teknolojisi, makine vb.) altyapısıyla işe giriş.
- Usta yanında yetişme: Atölyede yardımcı işlerle başlayıp tezgâh başı sorumluluğa geçme.
- CNC kursu ile temel kavramları öğrenip staj/pratikle pekiştirme.
Kurs düşünenler için, program seçerken “yalnız teorik anlatım” yerine tezgâh başında ölçüm, parça bağlama ve ilk parça kontrolü yaptıran içeriklere yönelmek daha faydalıdır. Konuyu daha ayrıntılı değerlendirmek isterseniz CNC operatörlüğü kursu nasıl alınır içeriği, kurs seçimi ve hazırlık açısından iyi bir çerçeve sunar.
Programlama konusu, operatörlükte “tamamen gereksiz” değildir; ancak seviye önemlidir. Yeni başlayan bir operatör için hedef, G kodlarını ezberlemekten önce programın yapısını okuyabilmek, duruş noktalarını ve riskli satırları fark edebilmektir. Basit düzeltmeler (örneğin güvenli yaklaşma/çekilme mantığını anlamak, takım çağırma sırasını kontrol etmek) pratikte ciddi fark yaratır; ileri seviye takım yolu stratejileri ise çoğu işletmede programcı/CAM sorumluluğundadır.
Adım Adım Cnc Operatörü Nasıl Olunur?
CNC operatörü nasıl olunur sorusunun pratik cevabı, “tezgâh başında güvenli üretime geçecek sırayı kurmak”tır. Aşağıdaki adımlar, hem kursla başlayanlar hem atölyede yetişenler için uygulanabilir bir sıralama sunar.
1) Temel üretim dilini oturtun. Teknik resimde ölçü–tolerans okumadan, kumpas ve mikrometreyi doğru kullanmadan tezgâha geçmek, öğrenmeyi yavaşlatır. Bu aşamada hedef; bir parçanın kritik ölçülerini, referans yüzeylerini ve kontrol sırasını çıkarabilmektir. Kendinize küçük bir rutin belirleyin: resmi okuyun, kontrol edilecek 5–10 ölçüyü işaretleyin, hangi aletle ölçeceğinizi yazın.
2) İş bağlama mantığını öğrenin. Operatörlükte en çok hata, yanlış referansla bağlamadan veya gevşek bağlamadan çıkar. Mengene içinde paralel kullanımı, aynada sıkma payı, uzun parçada titreşim riski, punta desteğinin ne zaman gerektiği gibi konular üretimi doğrudan etkiler. Bu noktada amaç, “parçayı tutturmak” değil; parçayı tekrarlanabilir şekilde, ölçü kaçırmadan tutmaktır.
3) Takım hazırlığı ve ofset disiplinini geliştirin. Takım boyu/çapı, tezgâha göre farklı yöntemlerle girilir; ama ortak ilke aynıdır: takımın kimliği ve ölçüsü doğru değilse, program doğru olsa bile sonuç yanlış çıkar. Takım numarası, takım tutucu, uç kodu ve köşe radyüsü gibi bilgileri not almayı alışkanlık haline getirin. Bir takım aşındığında yalnız “uç değişti” demek yerine, hangi takımda ne tür aşınma gördüğünüzü söyleyebilmek hız kazandırır.
4) İlk parça kontrolü rutini kurun. Üretimde en kritik aşama, ilk parçanın onaylanmasıdır. Bu süreçte parça üzerinde ölçüm planı oluşturmak işe yarar: önce referans yüzeyleri doğrulayın, sonra kritik toleranslı ölçülere geçin, en sonda kozmetik/yüzey kontrollerini yapın. Ölçüm sonuçlarını yazmak, hem tekrar üretimde hem de vardiya değişiminde hatayı azaltır.
5) Basit program okuma ve güvenli çalışma alışkanlığı edinin. Operatör olarak program yazmasanız bile programın akışını takip edebilmelisiniz: hangi takım ne zaman geliyor, iş sıfırı nerede, yaklaşma mesafeleri güvenli mi, soğutma ne zaman devreye giriyor? Programı ilk kez çalıştırırken düşük ilerleme, tek blok ilerleme veya kuru çalışma gibi tezgâhın sunduğu güvenli modlar (varsa) ciddi koruma sağlar. Buradaki hedef hız değil, çarpma riskini yönetmektir.
6) Staj veya deneme üretimiyle portföy oluşturun. CNC alanında “gösterilebilir iş” değerlidir. Elinizde gerçek müşteri parçası olmak zorunda değil; basit bir flanş, pim, burç, kanal açılmış bir blok gibi parçaları, ölçüm raporu ve kullanılan takım listesiyle birlikte dosyalamak bile görüşmelerde fark yaratır. Burada önemli olan, parçanın karmaşıklığı değil; ölçü tutarlılığı ve süreci anlatabilmenizdir.
7) İşe girişte doğru pozisyonu hedefleyin. Başlangıç için “yardımcı operatör”, “CNC operatör yardımcısı” veya belirli bir tezgâh tipinde “operatör” ilanları daha gerçekçi olabilir. Görüşmede şu konulara net yanıt vermek, teknik sınav kadar etkilidir: hangi ölçü aletlerini kullanabiliyorsunuz, hangi tezgâhları gördünüz, ilk parça kontrolünü nasıl yaparsınız, takım kırılmasını nasıl fark edersiniz, tolerans kaçarsa nasıl aksiyon alırsınız?
İşe alımlarda bazen kısa bir uygulama istenir: parça bağlama gösterimi, kumpasla ölçüm, basit bir program satırında takım çağırma/iş sıfırı mantığını anlatma gibi. Bu noktada ezberden çok, sakin ve kontrollü ilerlemek avantaj sağlar. “Bilmiyorum” dediğiniz yerde, güvenli yaklaşımı tarif edebilmeniz beklenir; örneğin emin olmadığınız bir durumda tezgâhı durdurup ustabaşı/teknik sorumluya teyit etmek, doğru refleks olarak görülür.
Secretcv.com'da yayınlanan binlerce iş ilanı arasından hayalinizdeki işi bulmak için hemen CV oluşturun!
İlginizi Çekebilecek Yazılar
Kalfalık Belgesi Nasıl Alınır?
Yayınlama Tarihi : 10-11-2026
Mesleki Yeterlilik Belgesi Nasıl Alınır?
Yayınlama Tarihi : 10-11-2026
MYK Belgesi Nasıl Alınır?
Yayınlama Tarihi : 10-11-2026
Hangi Mesleklerde MYK Belgesi Zorunlu?
Yayınlama Tarihi : 10-11-2026
Kuaförlük Belgesi Nasıl Alınır?
Yayınlama Tarihi : 10-11-2026En Yeni Yazılar
Kalfalık Belgesi Nasıl Alınır?
Mesleki Yeterlilik Belgesi Nasıl Alınır?
MYK Belgesi Nasıl Alınır?
Hangi Mesleklerde MYK Belgesi Zorunlu?
Kuaförlük Belgesi Nasıl Alınır?
Berberlik Ustalık Belgesi Nasıl Alınır?
Güzellik Uzmanlığı Sertifikası Nasıl Alınır?
Aşçılık Sertifikası Nasıl Alınır?
CNC Operatörü Nasıl Olunur?
Pastacılık Sertifikası Nasıl Alınır?